Artykuł sponsorowany
Jak jeden zakład skraca drogę detalu od cięcia do montażu bez utraty tolerancji
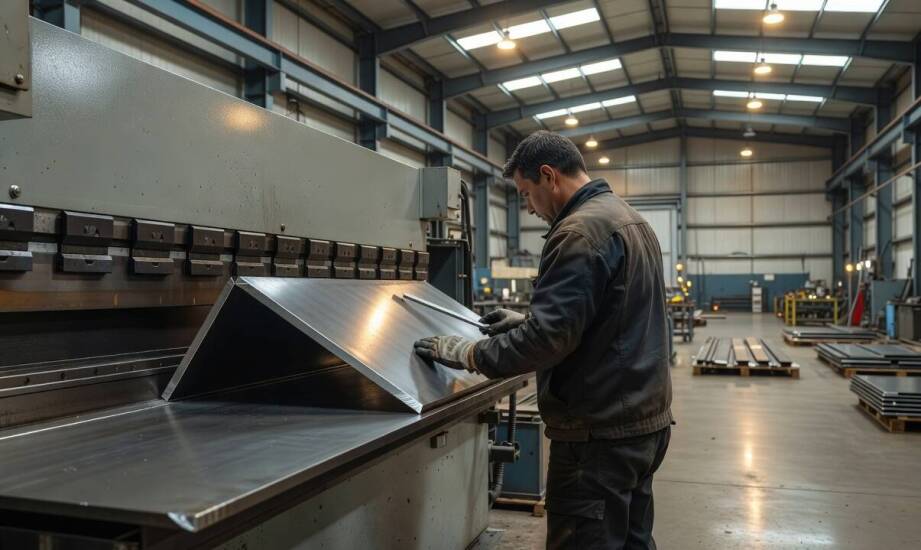
W procesie produkcji precyzyjnych elementów stalowych dla stoczni i producentów maszyn ciężkich każdy dodatkowy transfer detalu zwiększa ryzyko wprowadzania uciążliwych poprawek. Pojedyncze odchyłki powstające na różnych stanowiskach nakładają się na siebie, tworząc problem przy ostatecznym łączeniu części. Zintegrowana realizacja zadań w jednym zakładzie produkcyjnym pozwala zachować rygorystyczną kontrolę nad tolerancjami wymiarowymi i geometrią od etapu cięcia arkuszy blach aż po ostateczny montaż.
Przeczytaj również: Jakie narzędzia mogą wspierać przedsiębiorców w procesie optymalizacji podatkowej?
Wpływ rozproszonego nadzoru na tolerancje
Dodatkowe przekazywanie detalu między niezależnymi stanowiskami cięcia, gięcia i spawania kumuluje błędy międzyoperacyjne podczas całego cyklu produkcyjnego. Termiczne dzielenie materiału, takie jak cięcie laserowe czy plazmowe, zawsze wprowadza do jego struktury wewnętrzne naprężenia resztkowe. Podczas późniejszego formowania i gięcia powodują one niezamierzone deformacje. Z kolei procesy spawalnicze generują kolejne odkształcenia cieplne, które bezpośrednio zakłócają precyzyjne pasowanie ze sobą stykających się elementów. Rozdzielenie tych etapów między różne firmy wykonawcze odczuwalnie obniża dokładność gotowego wyrobu.
Przeczytaj również: Systemy perymetryczne – skuteczna ochrona posesji i obiektów przemysłowych
Brak centralnego zarządzania zespołami specjalistów utrudnia utrzymanie spójnych baz wymiarowych oraz jednolitych układów odniesienia. Zgodnie z wytycznymi normy PN-EN ISO 9013 specyfikacja i tolerancje cięcia termicznego zależą od wybranej klasy jakości oraz docelowej grubości obrabianego arkusza. Osiągnięcie najwyższych parametrów technicznych wymaga rygorystycznej minimalizacji wszelkich zakłóceń. Praktyka inżynierska potwierdza, że każdy transport półfabrykatu do innej hali zwiększa ryzyko przekroczenia dopuszczalnych odchyłek.
Przeczytaj również: Gdzie w Łodzi można szybko wymienić butlę gazową?
Zarządzanie całą produkcją z poziomu jednego biura ułatwia przygotowanie pełnej informacji o naddatkach technologicznych. Zintegrowana i wspólna dokumentacja techniczna ogranicza rozjazdy między zatwierdzonym projektem a realnym wykonaniem. Pozwala to technologom planować optymalną sekwencję zadań w taki sposób, aby ewentualne błędy nie nakładały się na siebie. Zapewnia to utrzymanie założonych reżimów wymiarowych i zauważalnie skraca ogólny czas realizacji zamówienia przemysłowego.
Znaczenie sekwencji operacji dla przemysłu
Kolejność obróbki ma fundamentalne znaczenie dla zachowania kształtu zarówno prostych elementów płaskich, jak i złożonych części przestrzennych. Detale poszycia kadłuba statku wymagają najczęściej precyzyjnego podziału arkusza jeszcze przed rozpoczęciem zginania. Taka właściwie zaplanowana sekwencja prac pozwala skutecznie uniknąć deformacji wycinanych otworów i konturów wewnętrznych.
Zupełnie innej procedury technologicznej wymagają natomiast przestrzenne konstrukcje wsporcze oraz sztywne ramy maszynowe. W przypadku takich komponentów najpierw wykonuje się formowanie bryły, a dopiero potem wycina w niej konkretne fragmenty. Świadome odwrócenie całego procesu skutecznie zapobiega przesunięciom krawędzi o wartość sprężystego powrotu materiału po zdjęciu siły tłoczącej.
Sprawne przeprowadzenie tak wrażliwych ciągów operacyjnych wymaga silnego zaplecza lokalnego, szczególnie w branży morskiej. Województwo pomorskie koncentruje znaczną część krajowej produkcji stoczniowej oraz licznych podmiotów z sektora offshore. W tym kontekście sprawna i kompleksowa obróbka metali w województwie pomorskim odgrywa kluczową rolę w utrzymaniu harmonogramów budowy jednostek pływających. Skupienie usług w regionie zauważalnie skraca łańcuch dostaw i ułatwia inwestorom nadzór nad jakością poszczególnych komponentów statków i maszyn.
Integracja wszystkich etapów w jednej placówce przynosi najwyższą wartość przy wytwarzaniu krótkich serii oraz wyrobów wymagających idealnego dopasowania od pierwszego razu. Realizacja takich projektów musi spełniać surowe normy branżowe, na czele z EN 1090 dla konstrukcji stalowych oraz ISO 3834 dla procesów spawalniczych. Przykładowo, spółka METAL-SERWIS opiera swoją działalność na skupieniu rygorystycznie certyfikowanych procesów od cięcia blach po spawanie pod jednym dachem. Taki ujednolicony nadzór technologiczny pozwala zachować geometrię elementu zgodnie z pierwotnymi założeniami projektowymi. W efekcie eliminuje to konieczność wprowadzania czasochłonnych i kosztownych korekt na finalnym etapie zamykania przemysłowych konstrukcji stalowych.
Kategorie artykułów
Polecane artykuły

Jak zorganizować szkolenie pierwszej pomocy w firmie bez przerywania pracy zespołu
Zgodnie z art. 209¹ Kodeksu pracy pracodawca musi wyznaczyć pracowników do udzielania pierwszej pomocy, a także zapewnić niezbędne środki do działania w nagłych wypadkach. Dla wielu organizacji wyzwaniem pozostaje przekazanie wiedzy w sposób, który nie dezorganizuje bieżącej pracy i nie wymaga zatrz

MDF w kuchni — co naprawdę decyduje o odporności frontu na wilgoć i temperaturę
Przekonanie, że płyta MDF z definicji nie sprawdza się w przestrzeni kuchennej, opiera się na doświadczeniach z niewłaściwie dobranym lub surowym materiałem. Zabudowa meblowa w tym pomieszczeniu pracuje w specyficznym mikroklimacie. Wyposażenie jest tu każdego dnia narażone na bezpośredni kontakt z